Svaki građevinski projekt koji se oslanja na betonske predgotovljene elemente suočava se s jednim temeljnim pitanjem pri kupnji: kako znate da će komponente koje stignu na gradilište pristajati jedna uz drugu, sigurno se podići i trajati desetljećima? Odgovor leži u tome kako su ti elementi dizajnirani, proizvedeni i kako se njima rukuje. Betonski predgotovljeni elementi su konstrukcijske ili arhitektonske komponente proizvedene lijevanjem betona u kalupe za višekratnu upotrebu unutar tvornice, stvrdnjavanjem u kontroliranim uvjetima, a zatim transportom na mjesto radi ugradnje. Ovaj vodič objašnjava glavne tipove elemenata, proizvodni proces korak po korak, tolerancije koje kontroliraju kvalitetu i tehnologiju magnetske oplate koja je postala standard produktivnosti u modernim postrojenjima za montažu.
Što definira betonski predgotovljeni element?
Betonski predgotovljeni element strukturalna je ili arhitektonska komponenta proizvedena izlijevanjem betona u kalup za višekratnu upotrebu unutar tvorničkog okruženja, gdje se kontroliraju uvjeti otvrdnjavanja radi konzistencije i razvoja čvrstoće. Kalup, obično izrađen od čelika, definira konačnu geometriju proizvoda. Za razliku od lijevanog betona, koji se oblikuje i stvrdnjava u svom konačnom položaju na gradilištu, predgotovljeni elementi se proizvode dalje od svoje konačne lokacije i transportiraju tamo nakon što se stvrdnu.
Tri karakteristike odvajaju montažni beton od betona lijevanog na gradilištu:
- Kontrolirano stvrdnjavanje: temperaturom i vlagom upravlja se u tvornici, proizvodeći veću početnu čvrstoću i manje površinskih defekata.
- Standardizirana armatura: armaturni kavezi i prednapregnute niti postavljeni su precizno, poboljšavajući strukturnu pouzdanost i dosljednost.
- Ponovljive tolerancije: isti kalup proizvodi identične komponente za velike narudžbe, pojednostavljujući montažu na gradilištu i smanjujući rad na podmetanju i podešavanju.
Prema Institut za montažni/prednapeti beton (PCI) , kontrolirano okruženje proizvodnje montažnih konstrukcija uklanja veliki dio vremenskih uvjeta koji utječu na rad na licu mjesta. Tvorničko lijevanje također omogućuje ponovnu upotrebu oplate više puta dnevno, što je ključna prednost produktivnosti montažne konstrukcije u odnosu na tradicionalnu betonsku konstrukciju. PCI je objavio standarde dizajna i izrade od 1950-ih, i oni ostaju referentni okvir za većinu montažnih projekata u Sjevernoj Americi.
Glavne vrste predgotovljenih betonskih elemenata
Obitelj montažnih proizvoda je široka, ali većina građevinskih projekata oslanja se na osnovni skup standardnih kategorija elemenata. Donja tablica sažima najčešće tipove, njihovu tipičnu upotrebu i značajku proizvodnje koja je najvažnija za svaku od njih.
| Vrsta elementa | Primarna primjena | Tipični raspon veličina | Značajka proizvodnje |
|---|---|---|---|
| Grede i nosači | Podni i krovni okviri za parkirališta, mostove i industrijske zgrade | Raspon od 6 do 30 m | Prednapete niti za velike raspone |
| Stupci | Vertikalni nosač opterećenja u zgradama s okvirima i stadionima | 3 do 15 m visine | Čelični kalupi s podesivim poprečnim presjekom |
| Zidne i fasadne ploče | Nosivi zidovi, poprečni zidovi i arhitektonske fasade | Do 12 m visine | Sendvič paneli sadrže izolacijski sloj |
| Šuplje ploče | Podovi i krovovi u stambenim, hotelskim i poslovnim zgradama | Raspon od 2 do 18 m | Ekstrudirano na dugim slojevima s kontinuiranim šupljinama |
| Stepenice i podesti | Pristup i izlaz u poslovne i stambene objekte | Standardne duljine leta | Visoki zahtjevi za završnu obradu površine |
| Potporni zidovi | Zadržavanje zemlje za autoceste, podrume i uređenje okoliša | 1 do 8 m visine | Masovni betonski ili armirani dijelovi |
| Komunalne građevine | Šahtovi, trezori, cijevi, septičke jame i propusti | Prilagođene veličine | Mješavine otporne na koroziju |
Kako se proizvode predgotovljeni betonski elementi
Predgotovljena proizvodnja slijedi fiksni slijed u tvornici. Svaki korak utječe na konačnu kvalitetu elementa, tako da je disciplina procesa važnija nego u bilo kojoj drugoj metodi lijevanja. Standardni proizvodni ciklus u tvornici montažnih konstrukcija izgleda ovako:
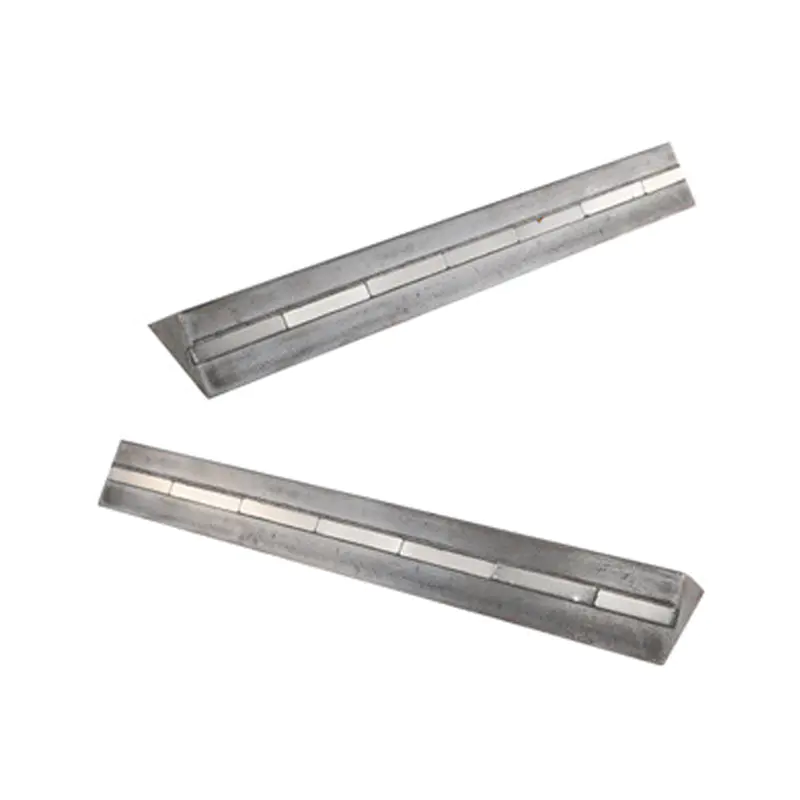
- Priprema kalupa: čelični kalup se čisti, provjerava ima li deformacija i premaže sredstvom za odvajanje. Magnetna oplata postavljena je na čeličnu paletu kako bi se stvorio vanjski obris elementa.
- Postavljanje armature: armaturni kavezi ili niti za prednaprezanje postavljaju se unutar kalupa. Za prednapete elemente, niti se zatežu na specificiranu silu prije početka betoniranja.
- Ugrađeni umeci: sidra za podizanje, spojne ploče, vodovi i skošene trake fiksirane su na svojim točnim položajima. Ovaj korak određuje može li se element kasnije podići, transportirati i sigurno spojiti.
- Betoniranje: beton se ugrađuje skipom ili pumpom i zbija unutarnjim ili stolnim vibratorima. Samozbijajući beton često se koristi za složene kalupe s gustom armaturom.
- Stvrdnjavanje: stvrdnjavanje na pari na 50 do 70 stupnjeva Celzijusa ubrzava hidrataciju i omogućuje vađenje iz kalupa unutar 12 do 24 sata.
- Vađenje iz kalupa: magnetske kutije se isključuju, bočni formirači se uklanjaju, a gotovi element se podiže dizalicom pomoću ugrađenih sidara.
- Dorada i skladištenje: površine se krpaju, rubovi bruse, a elementi se do otpreme skladište na namjenskim regalima.
Korak vađenja iz kalupa je mjesto gdje se dobiva ili gubi produktivnost u montažnom postrojenju. Tradicionalno stezanje oplate vijcima ili klinovima traje nekoliko minuta po položaju i zahtijeva bušenje rupa u čeličnoj paleti. Magnetski sustav oplata pričvršćuje se izravno na paletu bez bušenja ili zavarivanja i otpušta trenutno pomicanjem poluge. Zbog toga su magneti za oplate postali standardni alat za montažne pogone koji moraju brzo mijenjati geometrije elemenata u više proizvodnih serija.
Tolerancije proizvodnje i kontrola kvalitete
Upravljanje tolerancijom je razlika između montažnog postrojenja koje omogućuje glatku montažu na gradilištu i onog koje stvara stalne sukobe tijekom montaže. Europska praksa prema EN 13369 zajedničkom okviru za tvornički izrađene betonske proizvode definira standardne klase tolerancije koje su naširoko prihvaćene u montažnim postrojenjima. Dolje su prikazane tipične vrijednosti za normalnu proizvodnju.
| Parametar | Tipična tolerancija | Utjecaj na gotovu strukturu |
|---|---|---|
| Dimenzije poprečnog presjeka | /-5 mm | Utječe na strukturno pristajanje, težinu elementa i širinu spojeva |
| Ukupna duljina | /-10 mm | Određuje uklapaju li se elementi između stupova i nosača |
| Položaj podiznih sidara | /-20 mm | Krivo postavljena sidra uzrokuju nesigurne kutove podizanja i preradu |
| Poklopac za pojačanje | 5 mm / -0 mm | Nedovoljna pokrivenost dovodi do korozije i mrlja od hrđe na površini |
| Ravnost površine | 2 mm preko 1 m | Utječe na spojeve ploča, poravnanje zidova i kvalitetu vidljive površine |
Pouzdana tvornica bilježi ta mjerenja za svaku proizvodnu seriju i čuva evidenciju dostupnom kupcu. Ako dobavljač ne može pružiti podatke o toleranciji na zahtjev, to je jasan znak upozorenja. Isto se odnosi na rezultate ispitivanja betonske kocke i zapise o pozicioniranju sidra, koji izravno utječu na strukturnu sigurnost na gradilištu.
Magnetski sustavi koji ubrzavaju proizvodnju montažnih elemenata
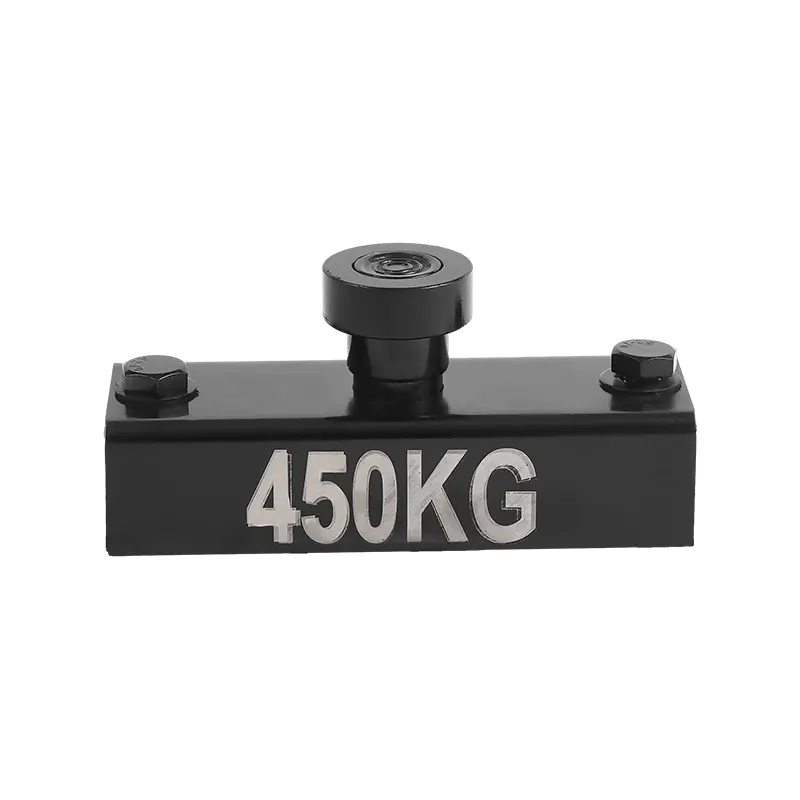
U tvornici montažnih konstrukcija, svaka minuta potrošena na fiksiranje ili podešavanje oplate je minuta koja ne proizvodi beton. Tehnologija magnetske oplate to izravno rješava: magnet za oplate pričvršćuje čeličnu oplatu na čeličnu paletu sa stotinama kilograma sile držanja i otpušta je jednostavnim pokretom ručke ili poluge.
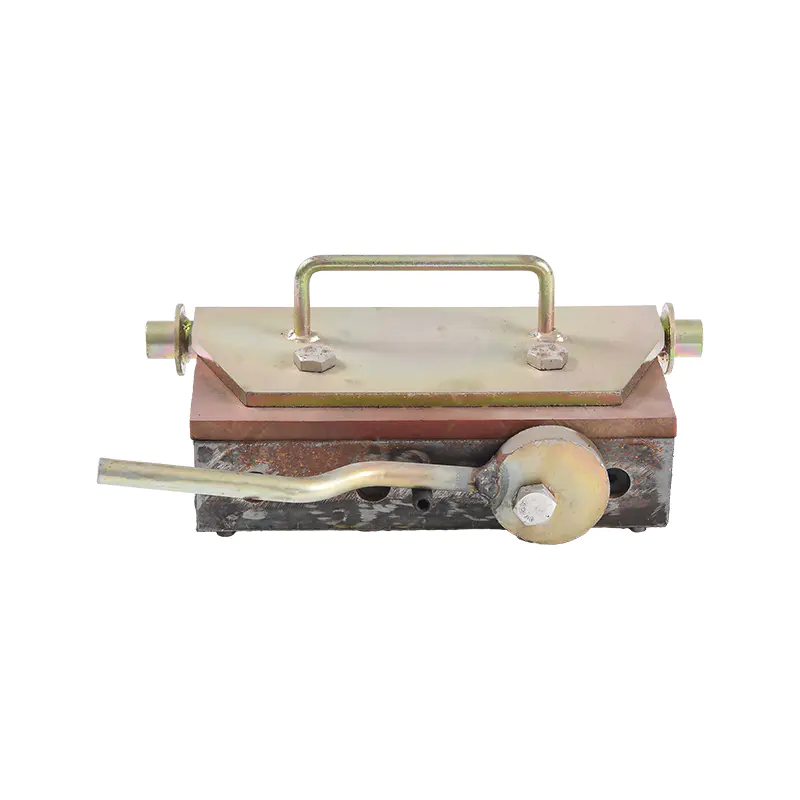
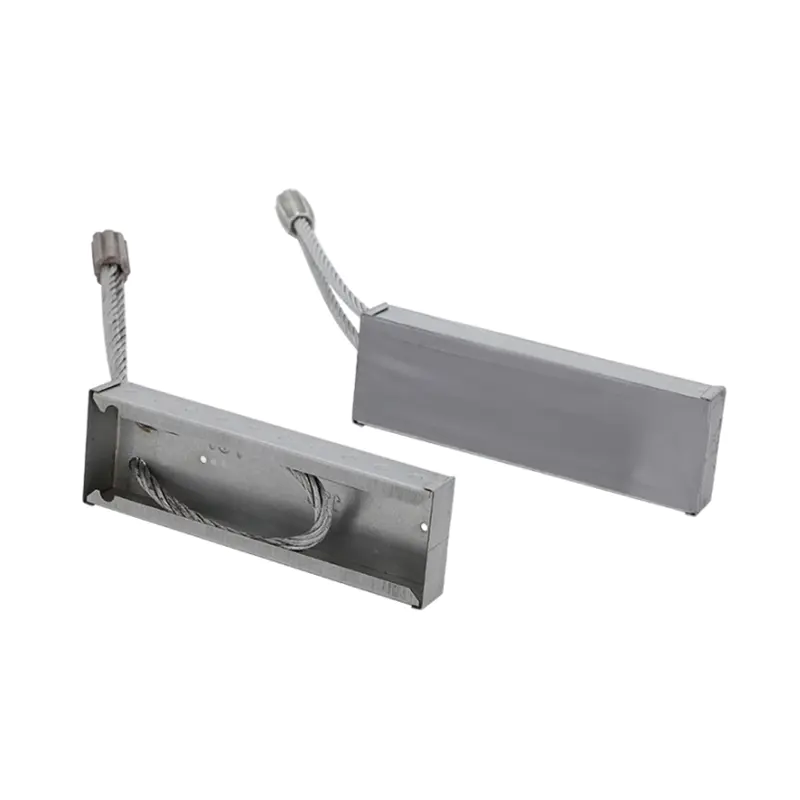
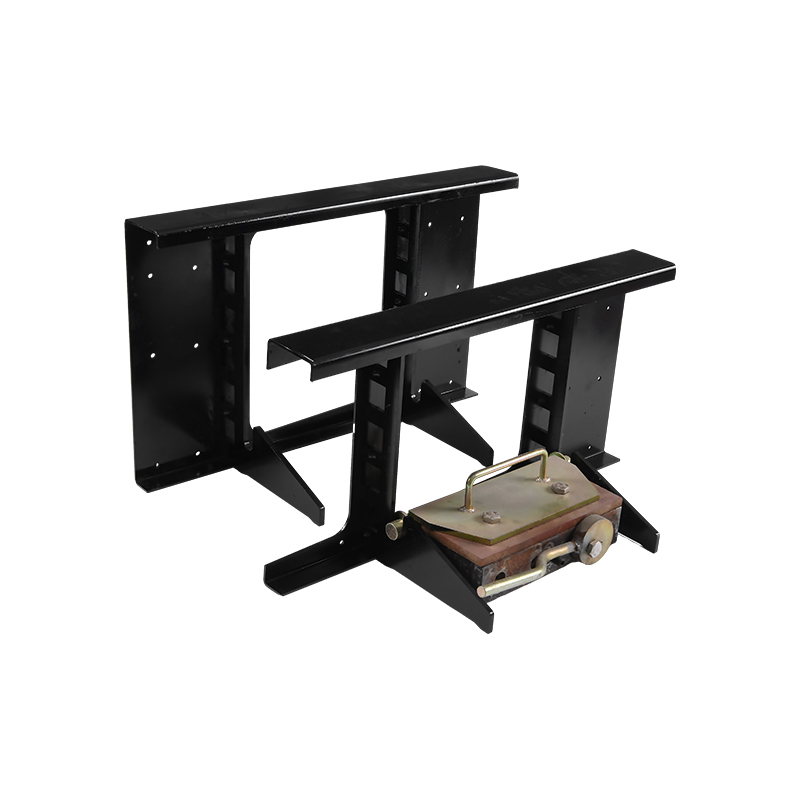 Magnet za oplate s ručkom za brzo podešavanje oplate Magnetska stezaljka za višekratnu upotrebu s pričvršćenom ručkom koja zaključava i otpušta čeličnu oplatu s četvrtinom okreta, značajno smanjujući vrijeme ponovnog pozicioniranja u usporedbi s metodama učvršćenim vijcima u montažnim postrojenjima. Pogledajte proizvod →
Magneti za oplatu s ručkama naširoko se koriste u montažnim postrojenjima jer brzi četvrtina okreta zaključava ili oslobađa magnet. U usporedbi s oplatom pričvršćenom vijcima, magneti znatno skraćuju vrijeme postavljanja. Na primjer, premještanje bočnog oblikovanja na 12 m dugu paletu ploča jednom radniku treba oko 30 sekundi po magnetu, u usporedbi s 3 do 5 minuta po stezaljci za isti zadatak. Tijekom smjene s 20 koraka premještanja, ovo može smanjiti rad oplate za otprilike 2 do 3 sata i osloboditi istog radnika za druge zadatke.
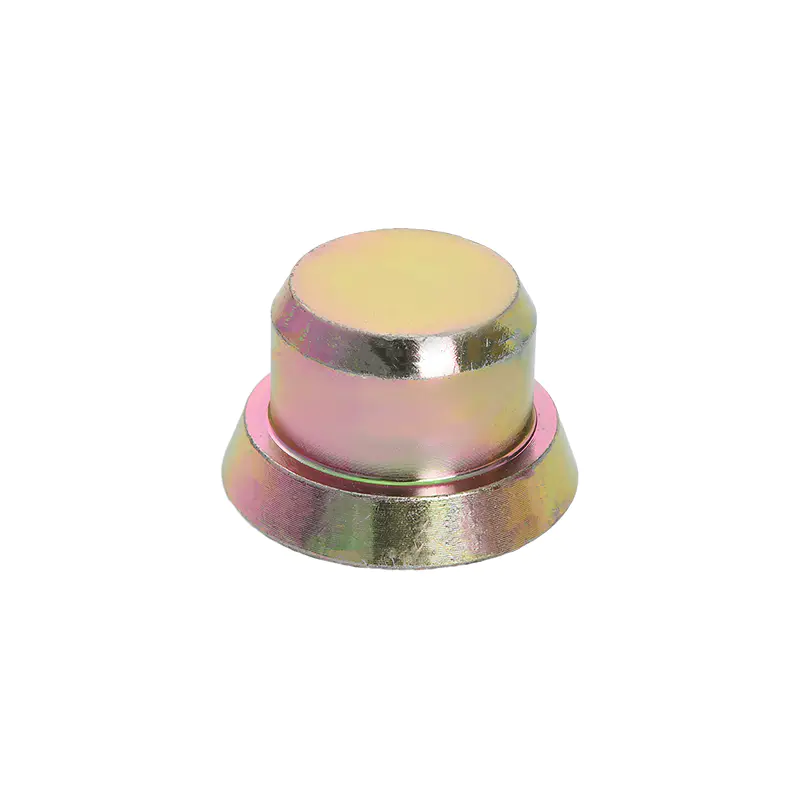
Umetnite magnete držite utičnice s navojem, sidra za podizanje i druge ugradnje u točnom položaju prije izlijevanja betona. Bez magnetskog držanja, ugradnje se pomiču tijekom vibracija i zbijanja, što dovodi do odbačenih elemenata i skupih korekcija mjesta. Magnet za umetanje drži ugradnju u istoj ravnini s paletom ili licem oplate tako da nakon vađenja iz kalupa, utičnica sjeda točno tamo gdje inženjerski crtež zahtijeva.
 Umetnite magnete za precizno pozicioniranje ugradnje Ovi magneti čvrsto drže utičnice s navojem i sidra za podizanje na površini oplate tijekom izlijevanja betona, sprječavajući pomicanje i osiguravajući da ugradnje ostanu poravnate s inženjerskim crtežima. Pogledajte proizvod →
Praktične prednosti magnetskih sustava u proizvodnji montažnih elemenata mjerljive su i dosljedne u svim pogonima:
- Nema bušenja, zavarivanja ili krpanja na čeličnim paletama, što čuva površinu palete i smanjuje troškove održavanja.
- Ponovno se može koristiti u tisućama izlijevanja, tako da se trošak alata po elementu smanjuje sa svakim proizvodnim ciklusom.
- Precizno pozicioniranje ugradnje, eliminirajući naknadne radove uzrokovane pomaknutim utičnicama i sidrima.
- Brzo se uči: novi radnik može postaviti geometriju oplate u roku od nekoliko sati umjesto nekoliko dana obuke.
Za detaljniji uvid u to kako magneti za umetke drže svoj položaj tijekom vibracija i zašto je to važno za proizvodnju montažnih konstrukcija, pogledajte ovaj tehnički sažetak: što je umetnuti magnet i njegova uloga u proizvodnji montažnog betona .
Sigurno podizanje i rukovanje predgotovljenim elementima
Podizanje je najrizičnija faza u životnom ciklusu montažnog elementa. Predgotovljeni element težak od 2 do 30 tona mora se podići iz kalupa, premjestiti u skladišni prostor, utovariti na prikolicu i kasnije postaviti na licu mjesta. Svako od ovih podizanja ovisi o ulivenim podiznim sidrima koja su odabrana za težinu elementa i geometriju podizanja.
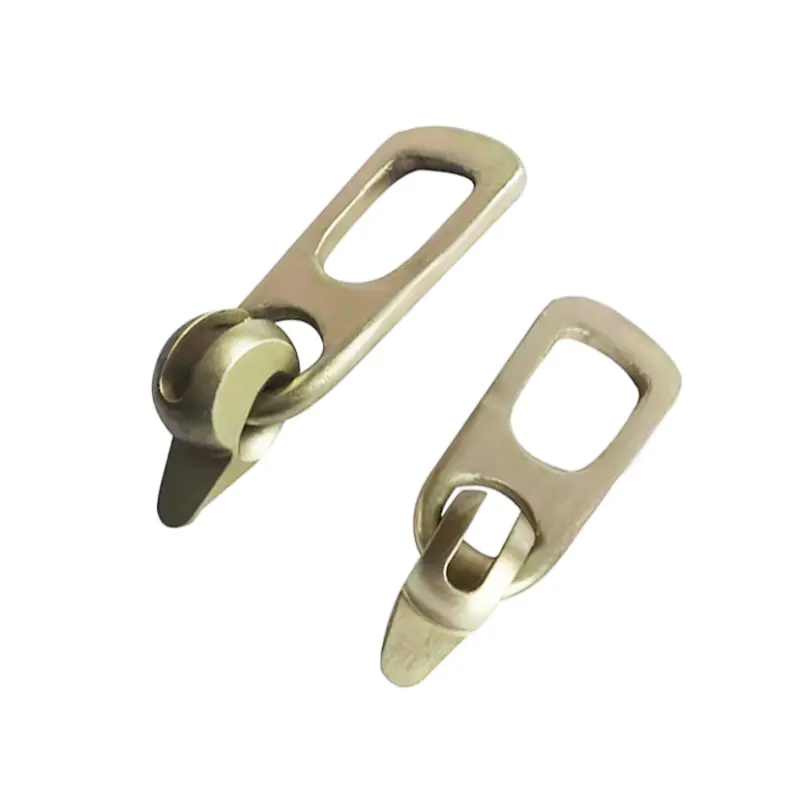
 Montažno sidro za sigurno podizanje montažnih elemenata Uliveno sidro za podizanje s visokom nosivošću i otpornošću na koroziju, dizajnirano za učvršćivanje i podizanje predgotovljenih betonskih elemenata, s opcijama s jednom i dvije rupe za različite težine ploča. Pogledajte proizvod →
Montažna sidra ugrađuju se u beton tijekom lijevanja i postaju spojna točka za podizne spojke i lance. Najčešće izvedbe su ravne tiple s jednom rupom za lagane elemente i tiple s dvije rupe koje omogućuju podizanje većih ploča i greda u dvije točke. Kapacitet sidra mora biti usklađen s dinamičkim opterećenjem tijekom dizanja. Široko korištena praksa u montažnom dizanju je dimenzioniranje sidra tako da njegovo sigurno radno opterećenje bude najmanje tri puta veće od statičke težine elementa, što pokriva dodatne sile uzrokovane nagibom, kutovima povlačenja i ubrzanjem dizalice.
Dva čimbenika definiraju sigurnu postavu dizanja:
- Položaj sidra: sidra smještena bliže uglovima elementa smanjuju naprezanja savijanja tijekom podizanja. Standardno pravilo za podizanje u dvije točke postavlja sidrišne točke na otprilike jednu petinu duljine elementa sa svakog kraja.
- Kut podizanja: kut između lanaca za podizanje i površine elementa trebao bi ostati unutar raspona od 30 do 60 stupnjeva. Ravni kutovi podizanja ispod 30 stupnjeva višestruko povećavaju horizontalnu silu na sidru i povećavaju rizik od pucanja betona oko zone sidra.
Korištenje tvornički usklađenih spojki za dizanje koje odgovaraju profilu sidra i obuka radnika da pregledaju sidra radi oštećenja prije svakog dizanja, praksa je o kojoj se ne može raspravljati u dobro vođenom postrojenju za montažu. Istrošenost sidra i kvačila treba zabilježiti i povučene komponente odmah zamijeniti.
Kako odabrati pouzdanog dobavljača montažnih elemenata
Bilo da kupujete predgotovljene elemente za stambeni kompleks ili specificirate komponente za industrijski objekt, procjena dobavljača trebala bi slijediti strukturirani popis za provjeru, a ne uspoređivati samo cijenu po kubnom metru. Dugoročni trošak lošeg dobavljača očituje se u kašnjenju gradilišta, odbijenim elementima i preradi, a ne u fakturi.
- Proizvodni kapacitet i oprema: pitajte o duljini ležaja, inventaru kalupa, broju linija za lijevanje i dnevnoj proizvodnji. Postrojenje s dugim slojevima može se nositi s kontinuiranom proizvodnjom ploča učinkovitije nego ono ograničeno na kratke pojedinačne kalupe.
- Sustav za ugradnju i podizanje: potvrdite da postrojenje koristi standardna sidra za podizanje i umetnite magnete koji odgovaraju sustavu povezivanja na licu mjesta. Neusklađeni sustavi ugradnje uzrokuju skupe odgode tijekom montaže.
- Evidencija kvalitete: zatražite podatke o toleranciji iz nedavnih proizvodnih serija, uključujući rezultate ispitivanja betonskih kocki i zapisnike pozicioniranja sidra. Tvornica koja ne može izraditi te dokumente na zahtjev predstavlja ozbiljan rizik nabave.
- Fleksibilnost kalupa: Dobavljač koji koristi magnetsku oplatu može brzo promijeniti geometriju elementa, što skraćuje vrijeme isporuke za prilagođene dimenzije i čini izmjene dizajna manje bolnima.
- Transport i dostava: provjerite udaljenost od postrojenja do gradilišta, maksimalnu duljinu elemenata koje prikolice mogu nositi i usklađuje li dobavljač rasporede isporuke s ekipom za montažu kako bi se vrijeme mirovanja dizalice svelo na minimum.
Za upravitelje pogona koji procjenjuju hoće li nadograditi svoju trenutnu postavu oplate, asortiman proizvoda dobavljača magnetskog alata važan je jednako kao i sposobnost dobavljača montažnih konstrukcija. Proizvođač koji razumije i proces montaže i primjenu magneta uštedjet će vam vrijeme za rješavanje problema i smanjiti prekide u proizvodnji. Kompletnu liniju magnetskih proizvoda možete pregledati na glavna stranica proizvoda proizvođača .
Čimbenici troškova koji odlučuju o konačnoj cijeni montažnih elemenata
Cijene montažnih elemenata nisu samo jedan broj. Konačna jedinična cijena ovisi o složenosti elementa, amortizaciji kalupa, veličini serije i logistici. Razumijevanje ovih pokretača troškova pomaže kupcima da pregovaraju o boljim cijenama i izbjegnu skupa iznenađenja. Tablica u nastavku grupira glavne pokretače troškova i objašnjava kako svaki od njih utječe na konačnu ponudu.
| Pokretač troškova | Utjecaj na cijenu | Strategija smanjenja troškova |
|---|---|---|
| Cijena kalupa | Visoko za prilagođenu geometriju; nizak za standardizirane elemente | Standardizirajte dimenzije i ponovno upotrijebite kalupe u projektima |
| Veličina serije | Veće narudžbe smanjuju troškove postavljanja po elementu | Kombinirajte manje narudžbe u ponavljajuće proizvodne serije |
| Ugradnje i sidra za podizanje | Dodaje materijalne troškove i radnu snagu | Upotrijebite standardne raspone sidra i magnetsko postavljanje za smanjenje rada |
| Prednaprezanje | Povećava troškove užeta i zatezanja, ali smanjuje volumen betona | Optimizirajte raspored niti kako biste smanjili vlastitu težinu elementa |
| Energija liječenja | Stvrdnjavanje parom troši energiju proporcionalno vremenu ciklusa | Koristite učinkovite sustave izolacije i povrata topline |
| Transportna udaljenost | Teški elementi koštaju znatno više nakon 100 km | Odaberite biljku unutar ekonomske udaljenosti od lokacije |
Često postavljana pitanja o betonskim predgotovljenim elementima
Koja je razlika između montažnog i prednapetog betona?
Montažni beton znači da je element izliven sa svog konačnog položaja, obično u tvornici. Prednapregnuti beton znači da je element pod pritiskom sa zategnutim čeličnim užadima prije nego što se primijene radna opterećenja. Ova se dva pristupa često kombiniraju: mnogi predgotovljeni elementi, posebice grede i šuplje ploče, također su prednapregnuti kako bi se povećala nosivost i smanjilo pucanje.
Koliko dugo traje montažni betonski element?
Tvornički lijevani beton s pravilnom konstrukcijom mješavine i odgovarajućim pokrovom armature rutinski postiže vijek trajanja od 50 do 100 godina. Stvarna trajnost određena je omjerom vode i cementa, vrstom cementa, pokrovom do armature i režimom stvrdnjavanja, a ne činjenicom same montaže. Predgotovljeni elementi koji se koriste u agresivnim okruženjima kao što su pomorske strukture zahtijevaju dodatne zaštitne mjere i obično su dizajnirani s konzervativnijim specifikacijama mješavine.
Koja je najveća duljina predgotovljenog betonskog elementa?
Transportna ograničenja obično postavljaju praktičnu granicu, a ne proizvodnu sposobnost. Tipična prikolica može prevoziti predgotovljene elemente duljine do 13 do 15 m. Uz posebne dozvole, u nekim regijama mogu se premještati duži elementi do 20 m. Za grede mostova koje prelaze transportna ograničenja, montažni elementi se izrađuju u segmentima i spajaju na licu mjesta naknadnim zatezanjem.
Mogu li se predgotovljeni betonski elementi rezati ili modificirati na licu mjesta?
Rezanje predgotovljenog elementa na licu mjesta općenito se ne preporučuje jer se time prekidaju prednapregnute niti ili armatura i uklanja zaštitni betonski pokrov. Ako je potrebna izmjena, element bi trebao redizajnirati inženjer ili bi dobavljač trebao proizvesti element po narudžbi s ispravnom geometrijom iz kalupa. Rezanje na terenu mijenja strukturno ponašanje elementa na načine koje je teško potvrditi.
Kako su montažni betonski elementi međusobno povezani?
Najčešći spojevi su vijčane bitve s ulivenim utičnicama, zavarene ploče umetnute u elemente i fugirani rukavci za okomite elemente. Umetnuti navojni nastavci, postavljeni s umetnutim magnetima, osnova su vijčanih spojeva koji se koriste u većini montažnih betonskih konstrukcija. Dizajn veze uvijek treba slijediti specifikaciju inženjera, budući da putanja opterećenja ovisi o konfiguraciji zgloba.
Rade li magneti za oplate sa svim čeličnim paletama?
Magneti za oplate zahtijevaju ravnu površinu od feromagnetskog čelika kako bi razvili svoju nazivnu silu držanja. Debljina palete od najmanje 8 do 10 mm tipična je za primjene magnetske oplate. Palete s jakom hrđom, gustom bojom ili površinskom kontaminacijom smanjuju magnetsko prianjanje, pa se mora održavati stanje površine palete. Kada je paleta čista i magnet ima točnu vrijednost, sila držanja je predvidljiva i dosljedna.
Betonski predgotovljeni elementi ostat će temeljni dio moderne gradnje jer pružaju ono što beton izliven na gradilištu ne može: dosljednu kvalitetu, predvidljive rasporede i učinkovito korištenje materijala i rada. Praktična lekcija iz ovog vodiča je da uspjeh s montažnim betonom manje ovisi o samom betonu, a više o detaljima oko njega, uključujući konfiguraciju kalupa, točnost ugradnje, odabir sidra za podizanje i tijek rada oplate. Magnetski sustavi izravno se bave svim tim detaljima, zbog čega su postali standardni dodaci u proizvodnim montažnim postrojenjima.
Kada uspoređujete dobavljače, gledajte dalje od cijene po kubnom metru. Zatražite evidenciju o toleranciji, provjerite postupak postavljanja kalupa i potvrdite da sustavi za podizanje i ugradnju odgovaraju vašoj strategiji povezivanja na gradilište. Tu je stvarna razlika u cijeni i kvaliteti.